有一年冬天,一位客户寄回来一块亚克力 UV 画,边角翘起来一条,用手一拉就撕下半张,墨层整片跟着走,板子还是干净的。他头一句话是机器不行。我看了那块板的背面纹路,判断是表面能的问题:墨从来没有真正咬住板,只是趴在它上面。
附着力先是表面能的事,不是压力的事
衡量表面能的单位叫达因值,每厘米多少达因。液体要润湿固体,固体的表面能得比液体的表面张力高出一截,行业里的经验值是高出 8 到 10 才稳。UV 墨的表面张力一般在 28 到 32,所以基材的表面能得到 38 以上才谈得上附着。
常见材料的先天条件差别很大:玻璃 45 到 50,亚克力 38 到 42,铝板 35 到 45(看表面氧化层的状态),PVC 发泡板 36 到 40,不锈钢 30 到 35,而水泥基的微水泥墙面只有 25 到 30。这就是为什么同一台机器、同一批墨,打玻璃几乎不出问题,打微水泥墙却经常掉。
判断方法很朴素,叫达因笔。买 30、34、38、42 几支,在基材上划一道,两秒内不回缩成水珠,说明表面能达到这个数;回缩、断线,就往下降一档再试。一支笔几十块,比返工便宜太多。
三种预处理,效果不一样
电晕处理是给表面加极性基团,一般能把达因值提高 8 到 12,成本低、速度快,缺点是会随时间衰减,处理后尽量在 24 小时内上机,放一周就退回原样。火焰处理适合异形件和管材,瞬时温度上千度,效果比电晕更持久,但离得太近会让亚克力发白起雾。
底涂是第三档,一层薄薄的附着力促进剂,既能提高表面能,也能和墨层形成化学键,提得最多,能上 10 到 15。代价是要多一道工序和一段干燥时间,而且涂布不均会留下隐约的条纹,所以只在铝板、不锈钢这类硬骨头上用。
比这三种都重要的是清洁。亚克力出厂时两面有保护膜,撕掉之后表面还带着静电吸附的粉尘,用干布一擦,灰尘被拖着走,划出细痕也带走表面能。正确做法是无绒布加异丙醇,单向擦一遍,等挥发完再上机。手指按一下就是一个油印,油印的位置往往就是日后起皮的位置。
固化:不够和过头都是问题
UV 墨靠紫外光固化,能量单位是毫焦每平方厘米。常规汞灯走 200 到 400 毫焦就能固化透,LED 冷光源波长 395 纳米左右,能量密度低一些,需要降低走速或多次照射。灯管是有寿命的,通常 800 到 1000 小时后输出掉到七成,这时机器参数没变,固化却已经不足。
欠固化的表现是表面发黏、指甲一刮就掉粉、叠放时互相粘连;过固化的表现是墨层变脆,折一下就裂,尤其在大幅面的边缘。车间里的做法是每天用能量计测一次灯口读数,画一个衰减曲线,快到阈值就换灯,不等它坏。
环境也参与。车间温度低于 18 度,墨的流动性变差,铺展不均;湿度高于 65%,墨层表面会吸潮发白。这两条在梅雨季的南方很现实,所以打印区要控温控湿,不是讲究,是良率。
透明亚克力上还要多打一层白墨做底。白墨的颜料浓度高、墨层厚,是 UV 里最容易出问题的一层:打薄了透光,深色画面会发灰;打厚了固化不透,半年后从边上开始泛黄。行里的做法是白墨分两次打,中间过一次预固化,总厚度控制在 40 到 60 微米。
划格测试:把嘴上的合格变成纸上的合格
指甲抠不是标准,手感也不是。国际上有现成的方法:在墨面上用划格刀切 6 乘 6 的方格,间距 1 毫米,切口要穿透墨层到基材;用软刷沿对角线刷五下,去掉碎屑;贴 3M 610 胶带,压实,45 度角快速撕开;看格子里的残留比例。
残留少于 5% 算 4B,完全无脱落算 5B,这两个级别才算过。做测试要在同批板子的边角料上做,别在成品正面做。这套动作全程两分钟,客户来验厂时我们直接当面做,比拿一张合格证有说服力。
要留意的是一批板的表面能会漂。同一品牌的亚克力,不同批次、不同存放时间,达因值能差 4 到 6,放了半年又没做保护的板子,表面会吸附一层增塑剂,电晕都救不回来。所以进料要抽测,别信供应商口头说的 40。
还有一个常被忽略的场景是二次加工。UV 板要开孔、铣边、折弯的时候,刀具的震动会让切口附近的墨层微裂,肉眼看不见,装上去三个月才沿着切口起皮。所以开孔要在打印前做好,或者打印后留出 3 毫米的安全边。
还有层膜的事。UV 板出货会贴一层保护膜,到现场再撕。膜留到三个月以上,胶会往墨面转移,撕下来留一片雾;撕得太早,运输途中灰尘落在墨面,装上去就是一片擦不掉的小点。我们的做法是膜贴到安装当天,撕的时候从一个角慢慢起,撕完立刻上墙。
现场安装还有温差的坑。板子从冬天的货车搬进开着暖气的屋子,表面会立刻结一层薄雾,这时千万别擦,雾里带着灰,一擦就是划痕。等半小时回温,再用干布处理。
尺寸一大,热膨胀就成了主角
亚克力的线膨胀系数约每度 7 乘 10 的负 5 次方,铝是 2.3 乘 10 的负 5 次方,差了将近三倍。一块一米长的板,温差 20 度时,亚克力伸缩 1.4 毫米,铝只有 0.46 毫米,将近 1 毫米的差值会在两种材料之间形成剪切力。
所以大面积 UV 板如果背面复合了铝板或密度板,四周必须留出伸缩缝,用弹性结构胶而不是硬性固定。硬固定加温差,等于每天给墨层做一次拉扯,两三年下来,最先出问题的总是四个角。
清洁的规矩很简单:中性清洁剂加超细纤维布,别用酒精。酒精会侵蚀 UV 墨的表面,短期看不出来,长期会让墨层发哑,失去原有光泽。
反过来,带面板的画很少出附着问题,因为墨层朝里,外面还有一层干净的板接着。出问题的永远是裸露的直喷面,这一点在现场判断时很有用。
回头说那块寄回来的板子。后来查清了:那批亚克力在仓里放了七个月,保护膜撕掉直接上机,既没电晕也没擦表面,达因值掉到 32 上下。重做时加了电晕、白墨分两次打底,同款送出去两年,再没回来过。
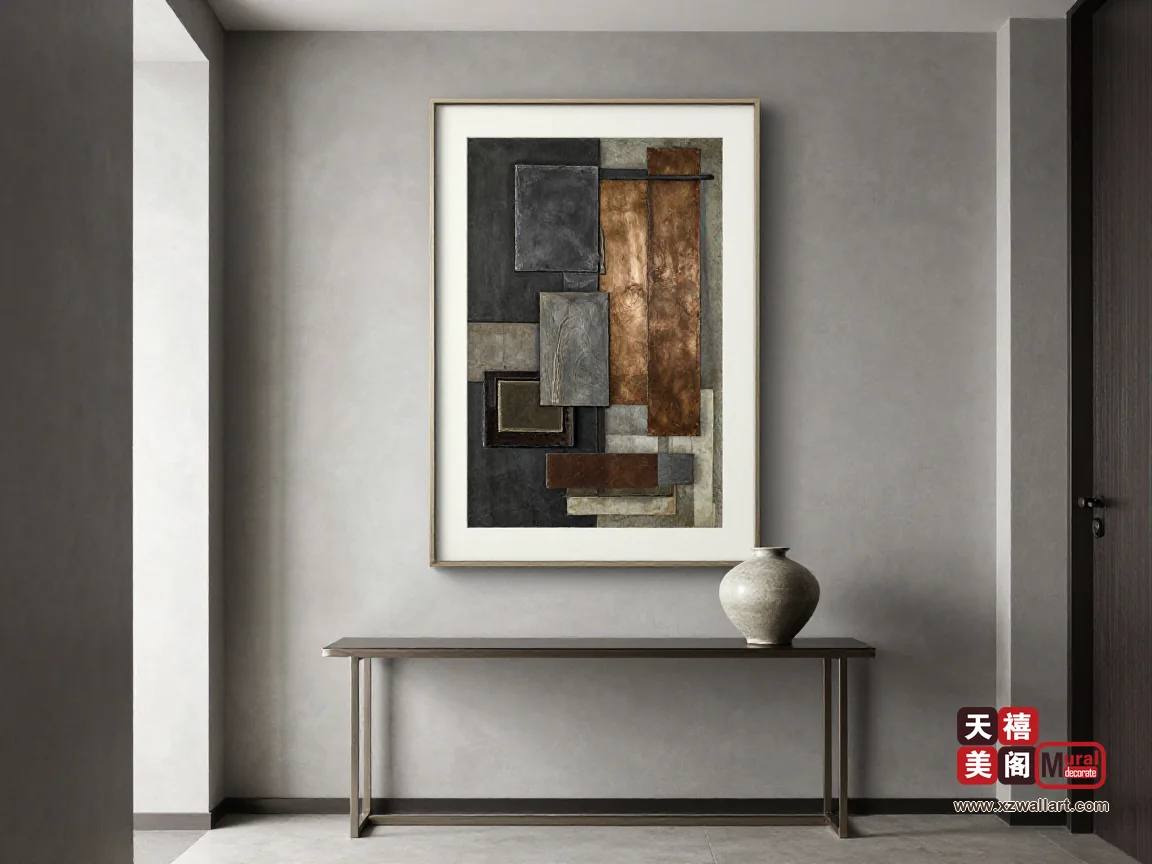
义乌这边做 UV 直喷的画,我们给亚克力面板留 3 毫米边距,边框内衬弹性垫片,铝板类的大幅面会在背面加一层蜂窝衬。这些细节在报价单上看不出来,但它决定了这块画能不能挺过第三个夏天。你要做非常规尺寸的 UV 画,把安装位置和朝向说清楚,我们出效果图时会一并标注固定方式,免费出。
想要同款装饰画?微信咨询:15320295432